Artykuł sponsorowany
Jak dobór parametrów cięcia plazmą wpływa na powtarzalność seryjnej produkcji
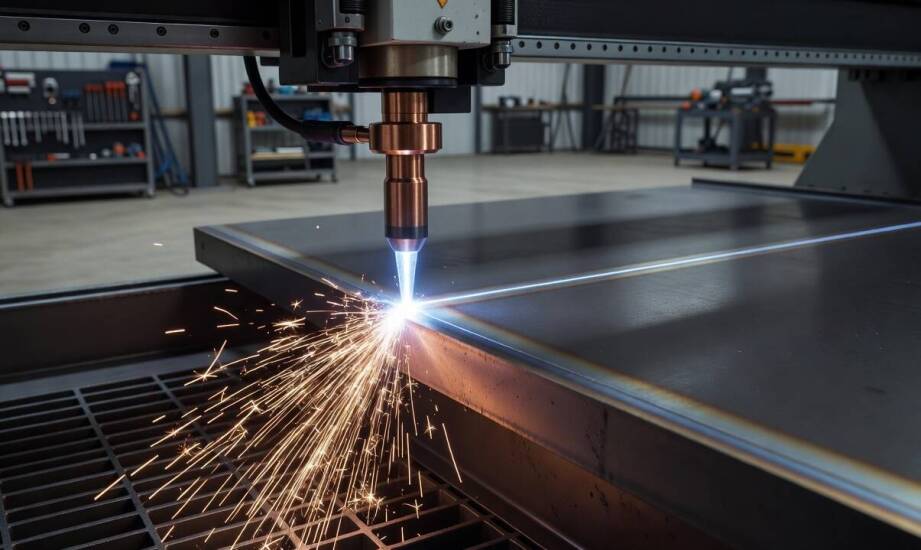
W hali produkcyjnej operator uruchamia maszynę do cięcia identycznej partii detali ze stali węglowej. Różnica w ostatecznych wynikach pracy często sprowadza się do początkowej konfiguracji. Przy jednym zestawie parametrów ilość odpadu wyraźnie spada, tempo pracy rośnie, a wymiary pozostają powtarzalne przez całą zmianę roboczą. Przy innej konfiguracji operator musi zmagać się ze wzrostem ilości nadlewu. Pojawiają się także wahania jakości po rozgrzaniu układu, co skutkuje koniecznością częstych korekt między poszczególnymi partiami materiału. Prawidłowa optymalizacja nastaw pozwala zachować ciągłość obróbki przemysłowej.
Jak natężenie prądu, prędkość i wysokość palnika wpływają na geometrię cięcia?
Standardowa wypalarka plazmowa CNC składa się ze źródła prądu, palnika z dyszą i elektrodą oraz systemu podawania gazu. Całość uzupełnia sterowanie numeryczne wyposażone w automatykę utrzymywania wysokości, powszechnie znaną jako układ THC. Te wszystkie elementy współpracują ze sobą podczas doboru odpowiednich ustawień obróbki. Wyższe natężenie prądu poszerza szczelinę cięcia i zmniejsza ilość nadlewu dla konkretnej grubości obrabianego materiału. Niższe wartości amperażu dają natomiast znacznie prostszą krawędź i ograniczają strefę wpływu ciepła. Wiąże się to jednak ze zwiększonym ryzykiem powstawania dolnego żużla na ciętym detalu. Prędkość przesuwu maszyny działa na proces w sposób całkowicie odwrotny. Zbyt szybkie prowadzenie palnika sprawia, że łuk plazmy odchyla się do tyłu, powodując nadlew górny. Towarzyszy temu bardzo silna niestabilność samego łuku. Zbyt niska prędkość robocza poszerza z kolei szczelinę i wyraźnie powiększa strefę wpływu ciepła. Skutkuje to powstawaniem trudnego do usunięcia nadlewu dolnego oraz większymi odkształceniami termicznymi blachy. Kluczowym czynnikiem dla ostatecznej geometrii pozostaje również wysokość palnika. Zbyt duże odsunięcie dyszy od powierzchni arkusza generuje skos dodatni i szerszą szczelinę. Zbyt mały dystans prowadzi z kolei do skosu ujemnego i podcinania dolnej krawędzi materiału. Optymalna wysokość robocza, na bieżąco korygowana przez system THC, minimalizuje odchylenia wymiarowe i zapewnia stałą jakość krawędzi w trakcie wykonywania długich cięć.
Jak dobór gazu i grubości materiału wpływa na stabilność procesu w seriach?
Rodzaj gazu plazmowego oraz osłonowego silnie determinuje stabilność łuku i ostateczną czystość krawędzi cięcia. Wpływa też bezpośrednio na tempo zużycia podstawowych części eksploatacyjnych w palniku. Czysty tlen sprawdza się najlepiej przy obróbce standardowej stali węglowej. Azot stanowi z kolei powszechny wybór przy cięciu stali nierdzewnej. Mieszanki argonowo-wodorowe znajdują natomiast zastosowanie przy grubszych materiałach wysokostopowych. Niewłaściwy dobór mieszanki gazowej powoduje niestabilny łuk, większą ilość żużlu i szybsze zużycie dyszy tnącej. Zmiana grubości blachy wymusza na operatorze proporcjonalne zwiększenie natężenia prądu oraz skorygowanie prędkości posuwu. Dla arkuszy o grubości do 10 milimetrów wystarcza zazwyczaj niższy prąd i wyższa prędkość głowicy. Przy profilach przekraczających 20 milimetrów proces wymaga zastosowania wyższego prądu, niższej prędkości i dłuższego czasu przebicia. W długich seriach produkcyjnych cały układ potrzebuje czasu na pełną stabilizację termiczną. Po rozgrzaniu podzespołów maszyny optymalne parametry mogą ulegać drobnym wahaniom. Zespoły produkcyjne wykonują z tego powodu krótkie cięcie próbne przed uruchomieniem głównej partii materiału. Pozwala to na szybką korektę wysokości lub modyfikację prędkości maszyny. Czasami problem ze spadkiem jakości leży całkowicie poza wprowadzonymi parametrami. Typowe sygnały ostrzegawcze to nieregularne wahania wymiarów występujące pomimo zachowania stałych ustawień. Należy do nich także nadmierne zużycie elektrody, widoczne zaledwie po kilku godzinach ciągłej pracy. Źródłem takich odchyleń bywa nierówna powierzchnia blachy lub nagłe wahania ciśnienia gazu w instalacji. W podobnych przypadkach sprawdza się fizyczny stan części eksploatacyjnych, właściwe przygotowanie materiału oraz geometrię portalu.
Dobre nastawy robocze wynikają z zachowania odpowiedniej równowagi między najwyższą jakością krawędzi, szybkością cięcia i ostatecznym kosztem pojedynczej operacji. Nie istnieje jedno uniwersalne ustawienie, które sprawdzi się idealnie przy wszystkich rodzajach materiałów i przy każdej grubości arkusza. Przedsiębiorstwo UNI-KAT z Grabowca zajmuje się projektowaniem oraz budową maszyn sterowanych numerycznie dla przemysłu ciężkiego, motoryzacyjnego i stoczniowego. Zakład zrealizował dotychczas ponad 500 wdrożeń tego typu urządzeń w kilkunastu krajach. Praktyka inżynieryjna pokazuje, że stabilna produkcja seryjna wymaga ścisłego powiązania układów sterowania z konkretnymi wymogami obróbki. Właściwa kalibracja sprzętu ogranicza zużycie elementów eksploatacyjnych, eliminuje długie przestoje i pozwala utrzymać założone tempo pracy w wymagającym środowisku przemysłowym.
Kategorie artykułów
Polecane artykuły

W jakich miejscach sprawdzi się zastosowanie stopni schodowych z kraty Wema?
Stopnie schodowe z kraty Wema to nowoczesne rozwiązanie, które doskonale sprawdza się w różnych przestrzeniach. Ich wytrzymałość i funkcjonalność czynią je idealnym wyborem dla miejsc o dużym natężeniu ruchu. W artykule omówimy korzyści płynące z zastosowania tego produktu oraz miejsca, w których mo

Jakie są kluczowe funkcje nowoczesnych defibrylatorów?
Nowoczesne defibrylatory to kluczowe urządzenia w nagłych sytuacjach, które mogą uratować życie osobom z zatrzymaniem akcji serca. Ich rola w pierwszej pomocy oraz wpływ na skuteczność resuscytacji są nieocenione. W artykule omówione zostaną kluczowe funkcje tych urządzeń, ich zastosowanie oraz inno