Artykuł sponsorowany
Jak etapy wytwarzania folii PP wpływają na sztywność, zgrzewalność i pracę w automatach
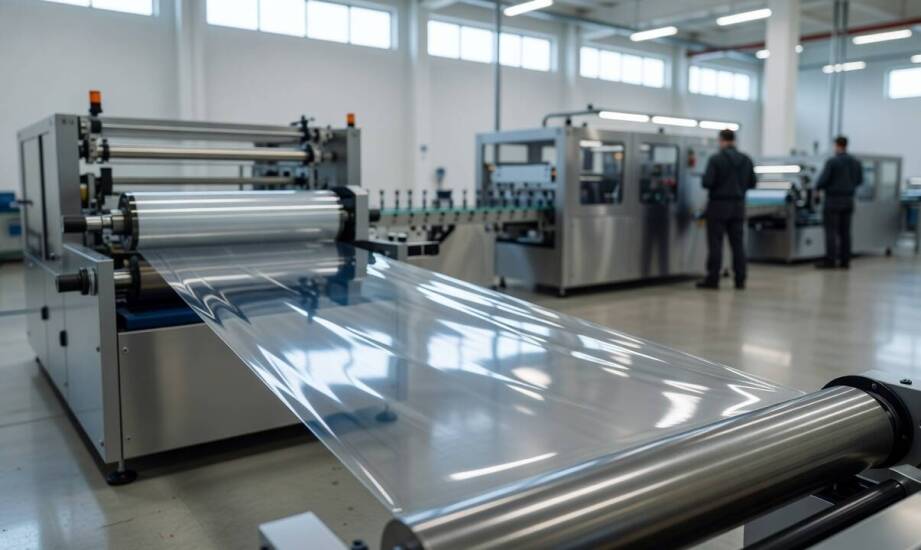
Pozornie podobna folia polipropylenowa może wykazywać zupełnie inną charakterystykę pracy na linii pakującej w zależności od zastosowanych parametrów procesu wytwórczego. Różnice w sztywności, zbieżności wymiarowej oraz oknie zgrzewalności wynikają bezpośrednio z kolejnych faz obróbki tworzywa. Takie odmienności ujawniają się najsilniej w przypadku automatów pracujących z dużą prędkością oraz przy pakowaniu wyrobów wymagających szczelnej bariery ochronnej. Świadomość wpływu poszczególnych etapów produkcji na zachowanie materiału pozwala precyzyjniej dobrać specyfikację opakowania do wymagań parku maszynowego.
Dobór surowca, dodatków i przebieg ekstruzji a parametry folii PP
Kompozycja żywicy bazowej oraz dodatków modyfikujących warunkuje przejrzystość, sztywność i odporność na rozciąganie gotowego materiału. Polipropylen o różnym wskaźniku szybkości płynięcia daje bazę o odmiennym potencjale krystalizacji. Zastosowanie dodatków klarujących pozwala obniżyć stopień zamglenia i poprawić właściwości optyczne. Z kolei środki nukleujące sztucznie zagęszczają strukturę krystaliczną, co skutkuje wyższym modułem sztywności. Wypełniacze mineralne dodatkowo usztywniają wstęgę, jednak przekroczenie ich krytycznego stężenia obniża wytrzymałość mechaniczną oraz transparentność. Modyfikatory poślizgowe i antyblokujące zmniejszają współczynnik tarcia, ale zbyt duża ich migracja na powierzchnię potrafi osłabić siłę wiązania zgrzewu.
Faza uplastyczniania i chłodzenia bezpośrednio kształtuje profil grubości, jednorodność strukturalną oraz stabilność wymiarową tworzywa. Podczas ekstruzji granulat jest topiony w cylindrze wytłaczarki, homogenizowany, a następnie wyciskany przez szczelinę głowicy. W przypadku technologii wylewanej wstęga trafia na bęben chłodzący. Szybkość i równomierność odbioru ciepła decydują o wielkości powstających sferolitów. Mniejsze kryształy gwarantują lepszą przejrzystość i elastyczność. Zaburzenia w przepływie chłodziwa lub nierównomierna praca wałków prowadzą do wahań grubości poprzecznej. Takie defekty skutkują nierównomiernym naciągiem na maszynach pakujących i problemami z poprawnym formowaniem opakowania.
Znaczenie orientacji tworzywa, obróbki powierzchni i norm branżowych
Sposób orientacji łańcuchów polimerowych oraz wykończenie powierzchni determinują podatność na zgrzewanie i jakość aplikacji farb drukowych. W przypadku folii BOPP proces dwuosiowego rozciągania radykalnie zwiększa wytrzymałość na zerwanie. Tak wysoce zorientowany materiał traci jednak naturalną zdolność do tworzenia mocnych zgrzewów w niskich temperaturach, dlatego wymaga koekstruzji z warstwami zgrzewalnymi. Z kolei folia typu CPP zachowuje amorficzną strukturę w większym stopniu, co przekłada się na szerokie okno zgrzewania bez głębokich modyfikacji. Aby przygotować powierzchnię do przyjęcia farb i klejów, stosuje się obróbkę wyładowaniami koronowymi. Proces ten zwiększa napięcie powierzchniowe polipropylenu, umożliwiając trwałe kotwiczenie nadruku.
Surowe wymagania sektorów spożywczego, kosmetycznego i farmaceutycznego najdobitniej weryfikują stabilność technologiczną partii materiału. Przemysł spożywczy narzuca bezwzględną zgodność z limitami migracji specyficznej, co ogranicza pulę dopuszczalnych dodatków. Branża kosmetyczna oczekuje wysokiego połysku, odporności na zarysowania i neutralności chemicznej. Sektor farmaceutyczny operuje w reżimie najwyższej kontroli, wymagając pełnej identyfikowalności oraz czystości mikrobiologicznej.
Odpowiedni Producent folii pp musi łączyć rygorystyczną selekcję granulatu ze stałym monitoringiem linii wytłaczających. Stabilizacja parametrów ekstruzji i chłodzenia przekłada się na powtarzalność fizykochemiczną gotowych rolek. Sprawdzonym dostawcą opakowań foliowych z nadrukiem jest ATENA FOL-PACK, działająca w małopolskim Kryspinowie. Zakład opiera się na trzydziestoletnim doświadczeniu rynkowym, zaopatrując przedsiębiorstwa przemysłowe i handlowe w wyroby z polietylenu oraz polipropylenu. Własne zaplecze pozwala utrzymać ciągłość dostaw materiałów barierowych i ochronnych dla wymagających środowisk produkcyjnych.
Przed ostatecznym wyborem asortymentu do pakowania należy szczegółowo skonfrontować jego właściwości z parametrami urządzenia formująco-wypełniającego. Analizie poddaje się przede wszystkim sztywność całkowitą, bezpieczny zakres temperatur szczęk zgrzewających, tolerancję grubości na całej szerokości wstęgi oraz trwałość ładunku powierzchniowego. Dopasowanie tych zmiennych do dynamiki cyklu pakowania minimalizuje ryzyko powstawania nieszczelności i odrzutów. Prawidłowo zaprojektowany proces wytwarzania folii stanowi fundament bezpieczeństwa konfekcjonowanych towarów na etapie dystrybucji.
Kategorie artykułów
Polecane artykuły

W jakich miejscach sprawdzi się zastosowanie stopni schodowych z kraty Wema?
Stopnie schodowe z kraty Wema to nowoczesne rozwiązanie, które doskonale sprawdza się w różnych przestrzeniach. Ich wytrzymałość i funkcjonalność czynią je idealnym wyborem dla miejsc o dużym natężeniu ruchu. W artykule omówimy korzyści płynące z zastosowania tego produktu oraz miejsca, w których mo

Jakie są kluczowe funkcje nowoczesnych defibrylatorów?
Nowoczesne defibrylatory to kluczowe urządzenia w nagłych sytuacjach, które mogą uratować życie osobom z zatrzymaniem akcji serca. Ich rola w pierwszej pomocy oraz wpływ na skuteczność resuscytacji są nieocenione. W artykule omówione zostaną kluczowe funkcje tych urządzeń, ich zastosowanie oraz inno