Artykuł sponsorowany
Jak koordynacja osi i obrotu wpływa na precyzję cięcia rur oraz profili 3D
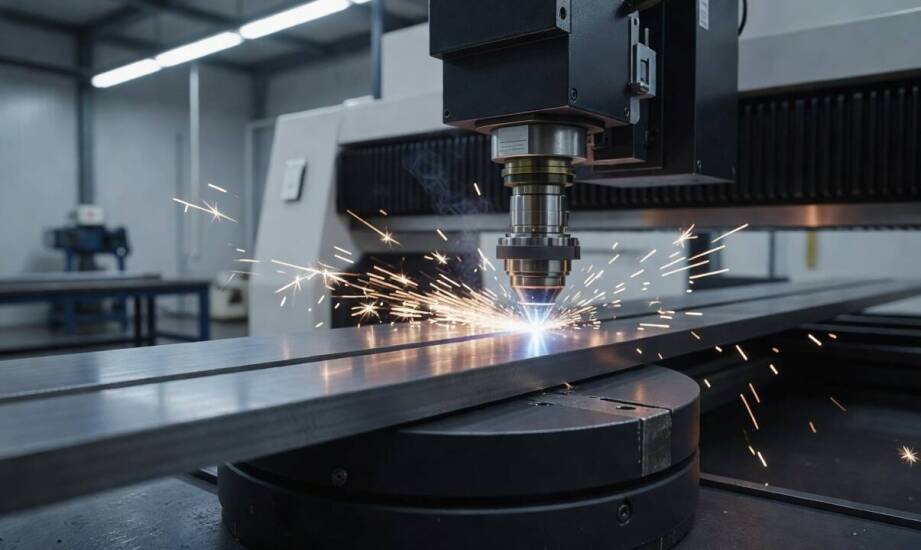
Niewielka rozbieżność między ruchem głowicy tnącej a obrotem detalu wystarczy, aby skos lub otwór montażowy wypadł poza zakładaną tolerancję. Błędy w koordynacji sprawiają, że linia spoiny nie pasuje do kolejnego elementu konstrukcyjnego. W środowisku produkcji seryjnej takie przesunięcie oznacza natychmiastową konieczność ręcznej poprawki lub odrzut całego, kosztownego detalu.
Synchronizacja pracy osi a specyfika materiału
Wydajny sterownik CNC generuje równoległe pakiety sygnałów dla napędów liniowych bramy oraz osi obrotowej utrzymującej profil. Precyzyjna koordynacja serwomotorów pozwala zachować stałą odległość i kąt padania wiązki względem skomplikowanej powierzchni, nawet podczas bardzo gwałtownych przyspieszeń głowicy. Przemysłowe układy sterujące osiągają wysoką powtarzalność pozycjonowania poprzez ciągłą analizę sprzężenia zwrotnego z enkoderów. Automatyczne uchwyty z funkcją kompensacji środka nieustannie korygują odchylenia osi w czasie rzeczywistym. Zapobiega to zgubieniu ścieżki i przesunięciom wycinanego konturu, co odgrywa kluczową rolę w zaawansowanym przemyśle maszynowym.
Rodzaj obrabianego materiału bezpośrednio warunkuje trudność utrzymania stabilności w strefie cięcia. Profile zamknięte, czyli klasyczne rury okrągłe oraz kwadratowe, wykazują dużą sztywność i naturalną symetrię geometrii. Profile otwarte, do których należą kątowniki i ceowniki, charakteryzują się odmienną specyfiką. Brak domkniętego przekroju zwiększa podatność na fizyczne ugięcie oraz skręcenie pod wpływem własnego ciężaru. Niesymetryczny rozkład masy utrudnia stabilne mocowanie w szczękach wrzeciona. Brak zamkniętej przestrzeni komplikuje dodatkowo prawidłowe odprowadzanie ciepła i gazów asystujących z obszaru roboczego.
Optyczna kompensacja i seryjne przygotowanie elementów
Oprogramowanie nadzorujące cykl obróbczy korzysta z czujników po to, aby zlokalizować ewentualny szew spawalniczy rury. Głowica następnie odpowiednio orientuje detal w przestrzeni. Prawidłowe pozycjonowanie gwarantuje, że szew nie wejdzie w kolizję z docelowymi wycięciami i otworami technologicznymi. Zewnętrzne systemy optyczne na bieżąco mierzą naturalną krzywiznę oraz ewentualny skręt hutniczy surowca. Analiza tych danych pozwala przesunąć docelowe kontury o precyzyjnie wyliczone wartości korekcyjne. Zespół projektowy maszyn przemysłowych UNI-KAT implementuje tego typu rozwiązania technologiczne, opierając się na założeniu, że właściwa analiza topografii optymalizuje ścieżkę narzędzia. Wybór odpowiedniego punktu startowego na początku długiego odcinka skutecznie ogranicza kumulację błędów w dalszej fazie wytwarzania.
Zaawansowane algorytmy mapują powierzchnię materiału przed rozpoczęciem emisji wiązki tnącej. Maszyna tworzy w ten sposób wirtualny model rzeczywistego kształtu, który potrafi mocno odbiegać od idealnych założeń rysunku CAD. Rozpoznanie ugięcia długich elementów stanowi podstawę do wprowadzenia mikrokorekt trajektorii. Zapobiega to ryzyku przecięcia ścianki pod złym kątem, co przy grubszych profilach prowadzi do trwałego uszkodzenia krawędzi spawalniczej.
W produkcji wielkoseryjnej ogromne znaczenie ma zachowanie płynności procesu technologicznego. Elementy wycinane w trzech wymiarach trafiają bezpośrednio do stanowisk zrobotyzowanego montażu, eliminując odrębne etapy gratowania czy fazowania. Prawidłowo zoptymalizowany laser do rur i profili bez problemu realizuje wszystkie opisane zadania w obrębie jednej przestrzeni roboczej. Precyzyjnie wygenerowane skosy zapewniają niemal zerowe szczeliny montażowe. Ogranicza to zużycie materiału dodatkowego i wymiernie usprawnia późniejsze łączenie konstrukcji.
Sukces w przestrzennej obróbce metali opiera się na pełnej zgodności kinematyki maszyny, stabilności chwytu wrzecion i przewidywalności samego materiału. Systemy dynamicznej kompensacji skutecznie minimalizują negatywny wpływ początkowych niedoskonałości hutniczych surowca. Wyeliminowanie odkształceń przekłada się na ciągły proces obróbczy i najwyższą precyzję, bez względu na długość rury i jej bazową geometrię.
Kategorie artykułów
Polecane artykuły
W jakich miejscach sprawdzi się zastosowanie stopni schodowych z kraty Wema?
Stopnie schodowe z kraty Wema to nowoczesne rozwiązanie, które doskonale sprawdza się w różnych przestrzeniach. Ich wytrzymałość i funkcjonalność czynią je idealnym wyborem dla miejsc o dużym natężeniu ruchu. W artykule omówimy korzyści płynące z zastosowania tego produktu oraz miejsca, w których mo
Jakie są kluczowe funkcje nowoczesnych defibrylatorów?
Nowoczesne defibrylatory to kluczowe urządzenia w nagłych sytuacjach, które mogą uratować życie osobom z zatrzymaniem akcji serca. Ich rola w pierwszej pomocy oraz wpływ na skuteczność resuscytacji są nieocenione. W artykule omówione zostaną kluczowe funkcje tych urządzeń, ich zastosowanie oraz inno