Artykuł sponsorowany
Jak przygotowanie złącza i dobór parametrów przesądzają o jakości spoiny w stali
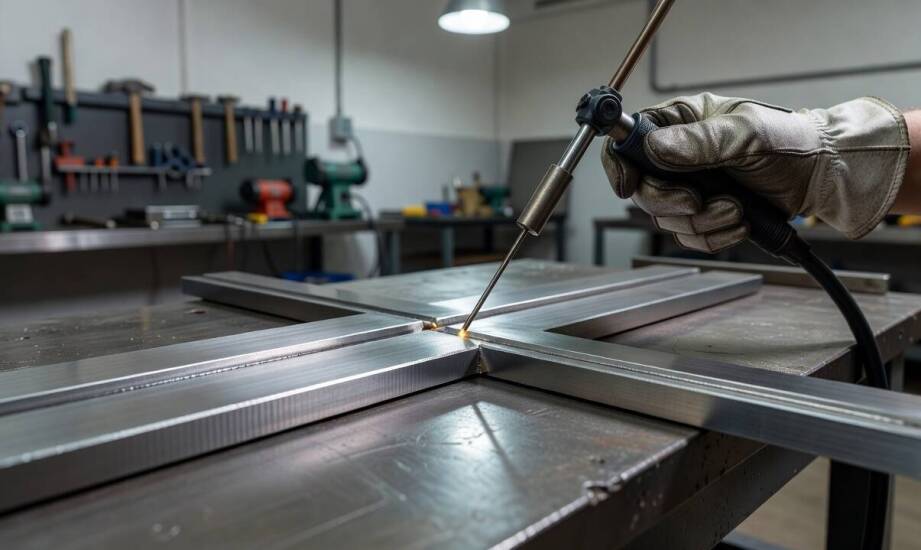
Jakość spoiny w elementach stalowych rzadko wynika wyłącznie z jednego ustawienia spawarki. Zależy od rozbudowanego łańcucha przygotowania złącza, precyzyjnego doboru parametrów oraz bieżącej kontroli całego procesu. Stal źle znosi błędy wynikające z obecności zanieczyszczeń powierzchniowych czy nieprawidłowej geometrii. Powtarzalne działania decydują o tym, czy łączenie ostatecznie spełni wymagania rygorystycznych norm technicznych, w tym popularnej PN-EN ISO 5817 oceniającej poziomy jakości wykonania.
Oczyszczenie i dopasowanie krawędzi ograniczają ryzyko wad
Stan powierzchni metalu przed zajarzeniem łuku bezpośrednio rzutuje na przyczepność stopiwa. Dokładne oczyszczenie materiału z oleju, rdzy i zgorzeliny zapobiega powstawaniu porów oraz brakom przetopu. Substancje te wprowadzają do jeziorka spawalniczego szkodliwe związki chemiczne. Przykładowo wodór po zakrzepnięciu tworzy pęcherze gazowe i osłabia wewnętrzną strukturę krystaliczną. W praktyce warsztatowej stary osad usuwa się mechanicznie przez staranne szlifowanie lub szczotkowanie. Chemiczne odtłuszczacze wspierają ten proces w przypadku mocno zaolejonych blach dostarczonych prosto z obróbki skrawaniem. Ważne pozostaje unikanie krzyżowego zanieczyszczenia, czyli używania tych samych tarcz do różnych gatunków materiałów.
Dobre przyleganie krawędzi zmniejsza ryzyko defektów na długo przed rozpoczęciem właściwego spawania. Odpowiednie ukosowanie brzegów blach z zachowaniem optymalnej szczeliny zapewnia niezbędną przestrzeń na swobodne wprowadzenie stopiwa. Pozwala to na uzyskanie pełnego przetopu w złączach doczołowych, najczęściej profilowanych w kształt litery V lub X. Zbyt wąska szczelina blokuje wnikanie płynnego metalu do dna spoiny. Zbyt szeroka odległość wymusza z kolei podawanie nadmiernej ilości drutu, co obciąża element ciepłem i sprzyja groźnym przepaleniom. Wielowarstwowe łączenie grubszych profili zawsze wymaga ułożenia precyzyjnej warstwy graniowej, a dopiero później ściegów wypełniających.
Punktowanie sczepne ustala sztywno położenie elementów względem siebie i skutecznie hamuje odkształcenia wywołane siłami skurczu. Bez tego stabilizującego kroku łuk zaczyna błądzić, szczelina ulega zamknięciu w trakcie pracy, a sam przetop traci na swojej ciągłości i głębokości.
Parametry spawania a ostateczna wytrzymałość połączenia
Właściwości fizyczne stali, grubość łączonej blachy oraz geometria detalu warunkują podatność na niepożądane odkształcenia termiczne. Grubsze profile wymagają dostarczenia wyższej energii, co potęguje siły skurczowe wewnątrz materiału. Złożone geometrycznie kształty kumulują niebezpieczne naprężenia w rejonie narożników. Sytuacja ta wymusza na inżynierach staranne planowanie sekwencji kładzenia spoin. Odpowiednie nakładanie ściegów naprzemiennie oraz wpinanie detali w masywne przyrządy mocujące pozwala skutecznie odprowadzać nadmiar ciepła. Ilość wprowadzanej energii decyduje o szerokości strefy wpływu ciepła, w której metal zmienia swoją pierwotną strukturę i bywa silnie narażony na kruchość.
Zmienne robocze samego urządzenia budują ostateczną stabilność łuku. Wyższe natężenie prądu proporcjonalnie zwiększa głębokość wtopienia materiału dodatkowego, jednak jego przesadne podbicie owocuje widocznymi podtopieniami krawędzi. Zbyt szybkie prowadzenie palnika zostawia spoinę wąską i płytko zagnieżdżoną w blachach bazowych. Powolny posuw uchwytu skutkuje z kolei powstaniem ciężkiego nadlewu spawalniczego. Właściwie skomponowany gaz osłonowy odcina rozgrzane jeziorko od wpływu powietrza atmosferycznego, ograniczając porowatość oraz redukując uciążliwy rozprysk na powierzchni detalu. Mieszanki na bazie argonu poprawiają estetykę lica i mocno podnoszą ogólne parametry plastyczne wykonanego złącza.
W nowoczesnej produkcji przemysłowej rygorystyczne przestrzeganie ustandaryzowanych procedur stanowi fundament bezpieczeństwa konstrukcyjnego. Wymagające spawanie konstrukcji stalowych dla sektora motoryzacyjnego czy energetycznego opiera się na bezwzględnej powtarzalności cykli obróbczych. Realizując wieloseryjne zlecenia produkcyjne, Instal Chemik precyzyjnie dobiera parametry procesu tak, aby każde łączenie swobodnie przechodziło późniejsze badania nieniszczące i niezmiennie odpowiadało surowym normom.
Ścisła weryfikacja wizualna oraz wymiarowa po zakończeniu każdego etapu roboczego przesądza o powodzeniu całego wytwarzania. Dokładne przygotowanie brzegów detalu, poparte stabilnymi parametrami prądowymi maszyny, pozwala trwale zachować wysoką nośność. Zaniedbanie nawet pojedynczego ogniwa w łańcuchu obróbki prowadzi do przymusowych prac naprawczych, a w skrajnych wypadkach skutkuje całkowitą dyskwalifikacją uszkodzonego elementu z dalszej eksploatacji.
Kategorie artykułów
Polecane artykuły

W jakich miejscach sprawdzi się zastosowanie stopni schodowych z kraty Wema?
Stopnie schodowe z kraty Wema to nowoczesne rozwiązanie, które doskonale sprawdza się w różnych przestrzeniach. Ich wytrzymałość i funkcjonalność czynią je idealnym wyborem dla miejsc o dużym natężeniu ruchu. W artykule omówimy korzyści płynące z zastosowania tego produktu oraz miejsca, w których mo

Jakie są kluczowe funkcje nowoczesnych defibrylatorów?
Nowoczesne defibrylatory to kluczowe urządzenia w nagłych sytuacjach, które mogą uratować życie osobom z zatrzymaniem akcji serca. Ich rola w pierwszej pomocy oraz wpływ na skuteczność resuscytacji są nieocenione. W artykule omówione zostaną kluczowe funkcje tych urządzeń, ich zastosowanie oraz inno